Na fabricação, o controle de qualidade transforma procedimentos em confiança. Ele verifica medidas, materiais, registros e desempenho antes que um produto chegue ao cliente. Uma peça pode parecer perfeita, mas falhar sob pressão. Por isso, os técnicos conferem torque, temperatura, soldas e identificação de cada lote. Esses detalhes protegem as pessoas, economizam desperdícios e evitam devoluções dispendiosas. Também revelamos a razão de pesquisar “por que o controle de qualidade é importante na fabricação”. A resposta envolve segurança, consistência e conformidade.
W. Edwards Deming, especialista reconhecido em gestão da qualidade, afirmou: “A qualidade não vem da inspeção, mas da melhoria do processo de produção.” Essa ideia continua prática no chão de fábrica. Sensores registram variações, operadores analisam amostras e gestores corrigem causas, não apenas sintomas. Normas, auditorias e rastreabilidade fortalecem decisões baseadas em evidências. Ainda assim, nenhum sistema é perfeito. Um formulário preenchido às pressas pode ocultar um desvio importante. Uma medição isolada pode enganar. É preciso questionar resultados e revisar rotinas. A experiência diária ajuda, mas não substitui dados confiáveis. Quando a equipe aprende com pequenas falhas, o processo amadurece. Quando ignora sinais, os custos aumentam silenciosamente. Controle de qualidade, portanto, não é uma barreira burocrática. É uma disciplina contínua, visível em cada etiqueta, ajuste e inspeção. Sua eficácia depende de pessoas treinadas, equipamentos calibrados e liderança responsável. Sobretudo, exige coragem para interromper a produção quando algo não está certo.
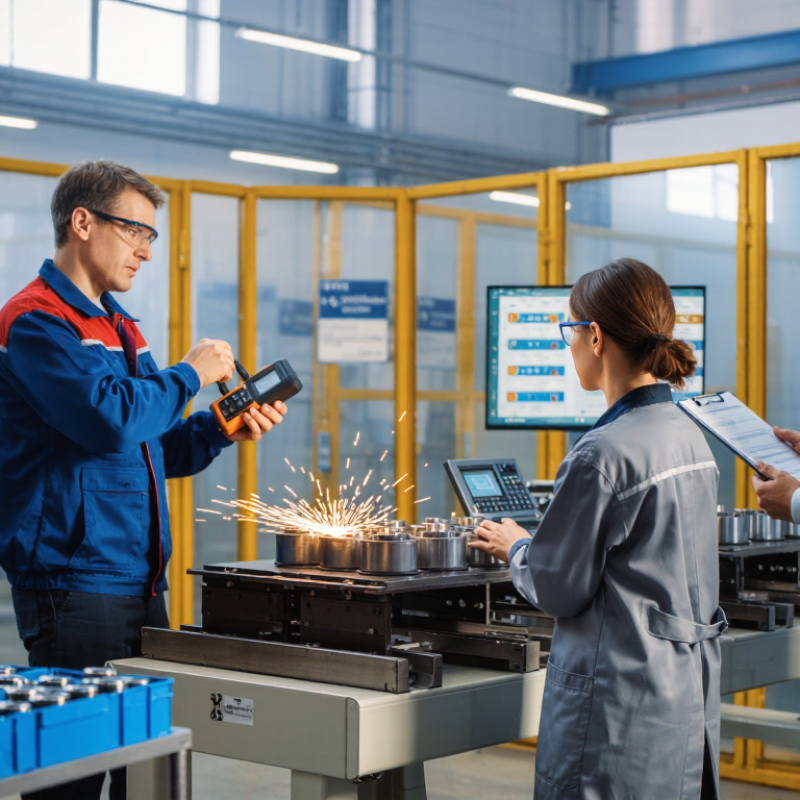
Conceito e objetivos do controle de qualidade na fabricação
O controle de qualidade na fabricação é um sistema para garantir que produtos e processos atendam aos requisitos definidos. Ele envolve medir, comparar, registrar e concordar. Não se limita à inspeção final.
Na prática, a equipe verifica dimensões, torque, temperatura, matéria prima e identificação do lote. Esses registros permitem rastrear uma peça defeituosa até o turno e o equipamento envolvido. A prevenção é um objetivo central. Também entre as metas reduzem retrabalho, desperdícios, descontos e opções entre lotes. A ISO registrou 1.265.216 certificados ISO 9001 válidos em 2022, segundo sua Pesquisa de Certificações. Esse número revela a presença global da gestão da qualidade, mas não prova, sozinho, um processo eficaz.
A qualidade precisa aparecer no chão de fábrica. Um paquímetro calibrado, uma instrução clara e uma amostra corretamente identificada evitam decisões baseadas na memória. Relatórios setoriais recentes sobre produção inteligente apontam que dados confiáveis são essenciais para melhorar operações e competitividade. Porém, sensores não corrigem procedimentos mal definidos. Nem todo defeito foi capturado.
Há espaço para reflexão. Às vezes, uma empresa tem muitos indicadores e entende poucos. Um gráfico pode mostrar conformidade, enquanto o operador enfrenta uma ferramenta conveniente. Por isso, auditorias, análise de causa e treinamento devem dialogar com a experiência diária. O objetivo não é apenas encontrar erros, mas tornar o processo previsível, verificável e capaz de entregar qualidade repetidamente.
Principais etapas da inspeção e do monitoramento produtivo
Na fabricação, a inspeção começa antes de a máquina ser ligada. A equipe verifica matérias-primas, documentos, condições de armazenamento e instrumentos calibrados. Um lote pode parecer correto, mas apresentar umidade, medidas ou composição fora do padrão. Registrar essa entrada evita decisões baseadas apenas na aparência.
Durante a produção, o monitoramento acompanha temperatura, pressão, velocidade e dimensões. Os técnicos coletam amostras em detalhes definidos e comparam os resultados aos critérios internos. Pequenas variações merecem atenção. Elas podem crescer rapidamente. Quando surge uma diferença, a linha deve ser pausada, investigada e ajustada por pessoas habilitadas. Também é importante registrar local, operador, equipamento e ação realizada. Sem rastreabilidade, a análise vira suposição.
Na inspeção final são avaliados acabamento, funcionamento, quantidade e embalagem. Ensaios simples, como medição dimensional ou teste de resistência, revelam falhas invisíveis. A passagem dos instrumentos precisa ser ferida regularmente, porque uma medição errada transmite falsa segurança. Nem tudo cabe numa planilha. A experiência do operador ainda ajuda a perceber ruídos, odores ou mudanças no ritmo produtivo. Mesmo assim, depender somente da experiência é uma fragilidade. Indicadores de exclusão, retrabalho e paradas ajudam a encontrar causas recorrentes, embora nem sempre expliquem toda a origem do problema.
Impactos na segurança, na conformidade e na satisfação do cliente
Na fabricação, o controle de qualidade significa proteger as pessoas antes de proteger os números. Uma medição incorreta pode liberar uma peça com trinca, embalagem contaminada ou instrução incompleta. Por isso, inspeções visuais, testes dimensionais e rastreabilidade precisam acontecer durante o processo, não apenas no fim.
A Organização Internacional do Trabalho estimou 2,93 milhões de mortes relacionadas ao trabalho em 2023 , além de cerca de 395 milhões de lesões não fatais .
Esses dados reforçam que as falhas operacionais têm consequências humanas, não apenas financeiras.
A conformidade também depende de evidências : registros de segurança, critérios claros e ações corretivas verificáveis. O ISO Survey 2023 registrou mais de 1,2 milhão de certificados ISO 9001 válidos no mundo , mostrando uma ampla adoção de sistemas de gestão da qualidade.
A American Society for Quality estima que os custos de má qualidade podem representar 15% a 20% das vendas .
O impacto aparece em retrabalho, devoluções e atrasos. E chega ao cliente.
Um produto consistente transmite confiança; um defeito repetir resolução essa percepção rapidamente. Pequenos detalhes importantes.
Ainda assim, nenhum checklist substitui o julgamento do técnico . Às vezes, a equipe cumpre o procedimento e ignora um sinal estranho na linha. Essa é uma falha real, difícil de medir.
Treinamento contínuo, comunicação aberta e auditorias independentes ajudam a encontrar o problema antes que ele atinja o mercado.
Métodos e ferramentas usadas para prevenir falhas industriais
Na fabricação, o controle de qualidade reduz falhas antes que elas atinjam o cliente. Na prática, equipes especializadas realizaram inspeção, medição e análise de dados. Uma linha de montagem pode usar listas de verificação, sensores e amostras por lote. Assim, pequenas variações aparecem antes de virar retrabalho ou descarte.
O controle estatístico do processo ajuda a identificar tendências anormais. Uma análise dos modos de falha avalia riscos, causas e efeitos possíveis. Instrumentos calibrados também são essenciais. Uma medição incorreta pode aprovar uma peça defeituosa. A rastreabilidade registra operador, local, material e equipamento usados. Esse histórico facilita investigações confiáveis. Porém, nenhum método é infalível. Procedimentos podem ficar desatualizados e as pessoas podem ignorar sinais importantes. Por isso, auditorias internas, treinamentos práticos e revisão de indicadores devem fazer parte da rotina. Não basta preencher formulários.
Dica: observe o processo no local. Compare a precisão com os padrões definidos. Converse com operadores, pois eles percebem ruídos, vibrações e mudanças sutis. Teste os dispositivos de prevenção durante a produção, não apenas em auditorias. Registre causas reais, sem procurar crimes. Uma pequena melhoria, como separar ferramentas de cor ou instalar um trabalho simples, pode evitar centenas de erros. Ainda assim, vale questionar: o controle está prevenindo falhas ou apenas detectando problemas tarde demais?
Benefícios econômicos e operacionais do controle de qualidade
Na fabricação, o controle de qualidade reduz perdas, retrabalho e paradas inesperadas. Uma medição simples, feita no momento certo, pode evitar centenas de peças fora da previsão. Em uma linha produtiva, registros de temperatura, pressão e dimensões revelam variações antes que elas se transformem em prejuízo. O resultado aparece na caixa: menos material descartado, menor consumo de energia e uso mais eficiente da equipe.
Também há ganhos operacionais importantes. Procedimentos claros ajudam os funcionários a identificar defeitos com rapidez e segurança. Amostras periódicas, instrumentos calibrados e rastreabilidade tornam a investigação mais objetiva. Quando um lote apresenta diferença, os dados indicam o turno, a máquina e a etapa realizada. Essa evidência apoia decisões técnicas, auditorias internas e orientações básicas em critérios verificáveis.
Nem todo problema foi eliminado. Ainda existem falhas humanas, leituras apressadas e registros incompletos. Por isso, profissionais experientes revisam indicadores e conversam com quem opera os equipamentos. Um treinamento pode parecer caro, mas costuma custar menos que uma devolução ou uma interrupção prolongada. Mesmo assim, medir tudo não resolve tudo. É preciso escolher controles úteis, analisar tendências e ajustar o processo continuamente, sem transformar a qualidade em burocracia.
Por que o controle de qualidade é importante na manufatura? – Benefícios econômicos e operacionais do controle de qualidade
| Dimensão de Controle de Qualidade |
Indicador Medido |
Linha de base |
Com controle de qualidade eficaz |
Benefício econômico e operacional |
| Prevenção de defeitos |
Taxa de defeitos = unidades defeituosas ÷ unidades totais |
4,0% |
1,5% |
Menos unidades rejeitadas, menor consumo de materiais e menos interrupções na produção. |
| Rendimento de primeira passagem |
Unidades que atendem às especificações sem retrabalho ÷ total de unidades |
92,0% |
97,0% |
Maior produtividade com a mesma capacidade de equipamentos e mão de obra. |
| Redução de retrabalho |
Horas dedicadas à correção de produtos não conformes |
180 horas/mês |
70 horas/mês |
110 horas de trabalho ficam disponíveis para atividades produtivas de fabricação. |
| Custo da má qualidade |
Custos relacionados a sucata, retrabalho, devoluções, garantia e inspeção |
US$ 24.000/mês |
US$ 12.500/mês |
Potencial redução mensal de US$ 11.500 em custos evitáveis relacionados à qualidade. |
| Material de sucata |
Material descartado por não poder ser recuperado economicamente. |
3,2% da entrada de materiais |
1,2% da entrada de materiais |
Melhor aproveitamento de materiais e redução dos custos de descarte de resíduos. |
| Devoluções de clientes |
Unidades devolvidas ÷ unidades enviadas |
2,5% |
0,8% |
Redução dos custos de logística reversa, substituição, garantia e atendimento ao cliente. |
| Tempo de inatividade da produção |
Tempo de inatividade não planejado causado por problemas de qualidade |
18 horas/mês |
8 horas/mês |
Cronogramas mais estáveis, melhor utilização dos equipamentos e menos atrasos nas entregas. |
| Capacidade do Processo |
Índice de capacidade para especificações de processo críticas (Cpk) |
1,00 |
1,33 |
Produção mais consistente e menor probabilidade de produzir unidades fora dos limites de especificação. |
| Eficiência da Inspeção |
Tempo de inspeção por 1.000 unidades produzidas |
42 horas |
30 horas |
A amostragem baseada em risco e os controles de processo reduzem o esforço de inspeção sem eliminar a verificação. |
| Confiabilidade na entrega |
Encomendas entregues no prazo e na íntegra. |
89% |
96% |
Menos retenções de qualidade e interrupções na produção melhoram o cumprimento do cronograma. |
Nota: Os valores apresentados representam um cenário de fabricação genérico, não específico para esta empresa. Os resultados reais dependem da complexidade do produto, da maturidade do processo, dos métodos de inspeção, dos custos de mão de obra e dos custos dos materiais.
Conclusion
O controle de qualidade na fabricação reúne métodos, critérios e práticas destinados a garantir que os produtos e processos atendam aos padrões definidos. Seu objetivo é identificar desvios desde os materiais-primas até a etapa final, por meio de inspeções, testes, monitoramento de parâmetros e registros de produção. Essa abordagem permite prevenir falhas industriais com ferramentas como listas de verificação, análise de causas, amostragem, indicadores de desempenho e planos de ação corretiva.
Além de fortalecer a segurança e a conformidade com requisitos técnicos, o controle de qualidade aumenta a satisfação do cliente ao fornecer produtos confiáveis e consistentes. Também reduz desperdícios, retrabalho, devoluções e intermediários, gerando benefícios econômicos e operacionais. Em resumo, entender por que o controle de qualidade é importante na fabricação significa considerar que a qualidade não deve ser verificada apenas no final, mas construída e acompanhada em todas as fases do processo produtivo.
 Alimentos Yuanwei